


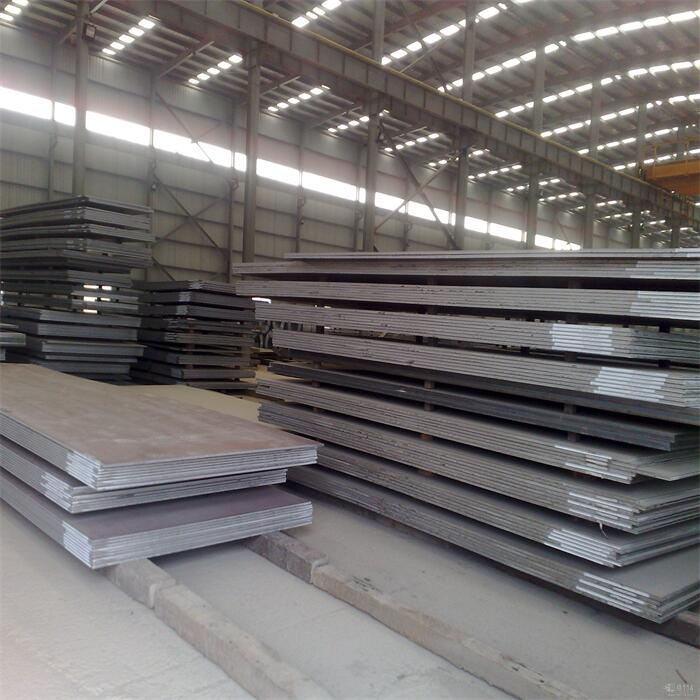

Oceľový plech NV A36
Popis produktov Okrem stability napätia môžu rovnomernosť tepelného príkonu zváracieho náradia ovplyvniť aj nasledujúce faktory: Stabilita prúdu Presnosť zariadenia na reguláciu prúdu : Ak dôjde k poruche zariadenia na reguláciu prúdu, ako sú nepresné údaje a veľká...
Popis
Popis produktov
Okrem stability napätia môžu rovnomernosť tepelného príkonu zváracích nástrojov ovplyvniť aj tieto faktory:
Súčasná stabilita
Presnosť zariadenia na reguláciu prúdu: Ak dôjde k poruche zariadenia na reguláciu prúdu, ako sú nepresné údaje a veľká odchýlka medzi skutočným prúdom a nastaveným prúdom, príkon tepla nesplní očakávania. Napríklad pri zváraní pod tavivom, na zváranie hrubých oceľových plechov, ak je nastavený prúd 600 A a skutočný prúd klesne na 500 A kvôli problémom s regulačným zariadením, rýchlosť tavenia zváracieho drôtu sa spomalí, teplo príkon sa zníži a rozloženie tepla po dĺžke zvaru bude nerovnomerné.
Vodivá dýza zváracej pištole (na zváranie v ochrannej atmosfére plynu)
Zodpovedajúci stupeň vnútorného priemeru a zváracieho drôtu: Vnútorný priemer vodivej trysky musí dobre zodpovedať priemeru zváracieho drôtu. Ak je vnútorný priemer vodivej trysky príliš veľký, kontaktná poloha zváracieho drôtu vo vodivej tryske bude nestabilná, čo bude mať za následok nerovnomerný prenos prúdu. Napríklad pri použití zváracieho drôtu s priemerom 0,9 mm, ak vnútorný priemer vodivej dýzy dosiahne viac ako 1,2 mm, zvárací drôt sa môže vo vodivej dýze kývať, čo spôsobí prerušovaný prenos prúdu a - rovnomerný prívod tepla.
Účinok rozstreku: Rozstrek vznikajúci počas procesu zvárania sa hromadí vo vodivej tryske. Tieto rozstreky zvyšujú odpor medzi zváracím drôtom a vodivou tryskou, vytvárajú dodatočné teplo a ovplyvňujú rýchlosť podávania a stabilitu zváracieho drôtu. Napríklad po kontinuálnom zváraní po určitú dobu, keď sa rozstrek vo vodivej dýze zvyšuje, podávanie zváracieho drôtu je blokované a rýchlosť tavenia je nerovnomerná, čo vedie k nerovnomernému zváraciemu teplu.
Svorka zváracích klieští (na ručné oblúkové zváranie)
Upínacia sila: Nedostatočná upínacia sila svorky elektródy spôsobí uvoľnenie elektródy počas procesu zvárania, čo bude mať za následok nestabilnú dĺžku oblúka. Pretože napätie oblúka je úmerné dĺžke oblúka, zmena dĺžky oblúka spôsobí zmenu zváracieho napätia a prúdu, čo má za následok nerovnomerný prívod tepla.
Vodivosť: Ak je na povrchu svorky vrstva oxidu alebo nečistoty, odpor sa zvýši a zahrievanie elektródy bude nerovnomerné. Napríklad po dlhšom používaní svorky a oxidácii povrchu sa zvýši kontaktný odpor medzi elektródou a svorkou a rozloženie tepla na konci elektródy bude nerovnomerné.
|
stupňa |
Mechanická vlastnosť |
|||
|
Pevnosť v ťahu (MPa) |
Medza klzu (MPa) |
% Predĺženie v 2 in (50 mm) min |
Ovplyvňujúca testovacia teplota (stupeň) |
|
| NV A36 |
400-520 |
235 |
22 |
20 |


Stav koliesok na podávanie drôtu
Stav opotrebovania: Silné opotrebenie zubov drôtu - podávacie kolieska spôsobí skĺznutie zváracieho drôtu počas podávania. Napríklad pri oblúkovom zváraní plynom a kovom po opotrebovaní podávacích koliesok drôtu nemožno zvárací drôt podávať konštantnou rýchlosťou, čo má za následok nekonzistentné rýchlosti tavenia zváracieho drôtu a nerovnomerný prívod tepla.
Primeranosť tlaku: Nadmerný tlak na kolieska podávania drôtu zdeformuje zvárací drôt a ovplyvní hladkosť podávania drôtu; príliš malý tlak spôsobí skĺznutie drôtu. Zváracie drôty s rôznym priemerom vyžadujú rôzne prítlaky podávacieho kolesa drôtu. Napríklad v prípade zváracieho drôtu s priemerom 1.0 mm je tlak v koliesku podávania drôtu vo všeobecnosti medzi 12 - 18N. Nevhodný tlak povedie k nestabilnému podávaniu drôtu a ďalej ovplyvní rovnomernosť prívodu tepla.
Stav vedenia zváracieho drôtu: Vedenie zváracieho drôtu musí byť voľné. Ak vnútri potrubia blokujú nečistoty alebo ak je polomer ohybu príliš malý, bude to brániť normálnemu podávaniu zváracieho drôtu, čo bude mať za následok nerovnomerné roztavenie zváracieho drôtu. Napríklad, ak dôjde k nahromadeniu rozstreku kovu v potrubí, zvárací drôt sa pri prechode stlačí, rýchlosť podávania sa zmení a prívod tepla roztaveného zváracieho drôtu do zvaru bude nerovnomerný. .
Prečo si vybrať nás?
Sme hrdí na našu schopnosť poskytovať vlastné riešenia pre jedinečné potreby našich zákazníkov.
Analyzujeme a porovnávame predchádzajúce produkty a súčasnú technickú situáciu našej oceľovej dosky NV A36 a vyvíjame nové technické špecifikácie a procesy.
Naši zákazníci nám veria, že dodáme vysokokvalitné oceľové výrobky valcované za studena včas a v rámci rozpočtu.
Prísne implementujeme vrelý a premyslený popredajný servis, dodržiavame rozvoj dobrej profesionálnej etiky.
Ponúkame široký sortiment výrobkov z ocele valcovanej za studena, aby sme vyhoveli rôznym potrebám zákazníkov.
Dodržiavame obchodnú filozofiu orientovanú na zákazníka a značku a naďalej poskytujeme zákazníkom spoľahlivé a vynikajúce produkty a služby.
Naša továreň sa zaviazala dodržiavať najvyššie štandardy bezpečnosti a kvality.
Všetci zamestnanci našej spoločnosti a všetkých oddelení spolupracujú na spojení obchodného manažmentu, profesionálnej techniky, kvantitatívnych štatistických metód a ideologického vzdelávania.
Naše výrobky z ocele valcovanej za studena sú známe svojou odolnosťou a spoľahlivosťou.
Populárne Tagy: Oceľový plech nv a36, Čína dodávatelia oceľového plechu nv a36, továreň


